

Tahle scéna se odehrává v každé dílně: někdo se dvacet minut peře se spojem, přidává teplotu, tlačí na hrot, trhá pady. Přijde zkušený kolega, přidá kapku fluxu – a spoj se uvolní napoprvé.
Flux je pravděpodobně nejméně pochopeným spotřebním materiálem v elektronice. Prodává se jako zázračný přípravek, vysvětluje se špatně téměř všude a velká část toho, co se o něm čte – i na opravárenských fórech – je prostě nepravda. Pojďme si to tedy říct pořádně, s technickými listy a normami po ruce.
Co flux dělá (a co ne)
Flux dělá tři věci, všechny chemické. Žádná není elektrická:
- Napadá a rozpouští oxidy. Každý kovový povrch na vzduchu se pokryje vrstvou oxidu a cín oxid nesmáčí. Rosin s tímto oxidem reaguje a vytvoří kovovou sůl – doslova mýdlo – která se rozpustí v samotném fluxu a zanechá pod sebou čistý kov.
- Brání opětovné oxidaci. Při zahřívání se oxidace výrazně urychluje. Roztavený flux vytvoří tekutou clonu nad pracovní plochou a po dobu celé operace brání přístupu kyslíku.
- Zlepšuje smáčení. Na čistém kovu se roztavený cín rozteče a vytvoří správně tvarovaný spoj – místo aby se sbalil do kuliček.
Jeden detail, který se skoro nikdy nevysvětluje správně: říká se, že «flux snižuje povrchové napětí cínu». To není přesné. Co se ve skutečnosti snižuje, je mezifázové napětí mezi cínem a fluxem, zatímco povrchová energie substrátu roste tím, jak se z něj odstraní oxid. Výsledek je prakticky stejný – cín se rozteče – ale mechanismus je jiný.
Mýtus číslo jedna: «flux zlepšuje elektrickou vodivost». Naprostý nesmysl. Flux nevede elektrický proud a není součástí spoje. Je to chemické čisticí činidlo, které se při procesu spotřebuje. Vodivost zajišťuje kovový spoj, který flux umožnil vytvořit.
Proč je při odpájení skoro nezbytný
Tohle je část, která se v praxi projeví nejrychleji a která ospravedlňuje pořízení fluxu i tehdy, kdy pájíte jen občas.
Při pájení drátkem cín flux už obsahuje – v podobě kalafunového jádra – a ten se uvolní přesně tam, kde je třeba. Ale při odpájení žádný nový drát nepřidáváte: tavíte cín, který je na desce třeba roky, zoxidovaný zvenčí a bez jakéhokoli aktivního fluxu. Takový starý cín se nechce pohnout, shlukuje se do kuliček a desoldering braid jednoduše nefunguje.
Přidejte flux a všechno se změní: oxid se rozpustí, starý cín začne znovu smáčet a odejde za drátkem nebo za hrotem. Proto ti, kdo opravují každý den, spotřebují při odpájení mnohem více fluxu než při samotném pájení.
O teple: co se doopravdy děje
Na mnoha místech si přečtete, že «flux funguje jako tepelný most mezi hrotem a spojem». To takto nestojí na pevném základě, a je dobré to vědět, protože to vede ke špatnému používání nástroje.
Tepelný most tvoří kapka roztaveného cínu, nikoli flux. Výrobci profesionálních pájecích stanic to výslovně doporučují: pocínujte hrot a vytvořte cínový most se spojem ještě před zahříváním. Čísla vysvětlují proč:
| Prostředí mezi hrotem a spojem | Tepelná vodivost |
|---|---|
| Vzduch (špatný kontakt) | 0,026 W/mK |
| Tekutý flux (jako každá pryskyřice) | řádově 0,1-0,2 W/mK |
| Roztavený cín | ≈ 60 W/mK |
Cín vede teplo přibližně 2.300krát lépe než vzduch. Flux sotva čtyř- až osmkrát. Tepelný most tedy netvoří flux.
Flux přesto teplu pomáhá – jen jinou cestou, a ta je zdokumentovaná: oxid je tepelný izolátor. Nesmočený nebo zoxidovaný hrot přenáší teplo výrazně hůře. Flux je právě to, co udržuje hrot i spoj čisté od oxidu a umožňuje, aby cín smáčel a vytvořil onen vodivý most. Je to nepřímý příspěvek, ale zásadní.
A když už mluvíme o oxidu: pečujte o hrot
Pokud jste dočetli až sem, praktický závěr se nabízí sám: zoxidovaný hrot vás sabotuje při každé práci. A nejhorší je, že příznak klame – když hrot špatně hřeje, přidáte teplotu, a tím hrot oxiduje ještě rychleji. Začarovaný kruh, který skončí vyhozením hrotu dřív, než by bylo nutné.
Poznáte to bez omylu: hrot přestane přijímat cín. Místo lesklé stříbrné kapky se objeví matný, začerněný povrch, po kterém se cín sbaluje do kuliček a klouže. Jakmile k tomu dojde, cínový most nevytvoříte a přenos tepla je prakticky nulový.
- Pasta na obnovu hrotů Mechanic MCN-8. Pro hrot, který je už zoxidovaný a cín nepřijímá. Zahřejte hrot a na chvíli ho ponořte do pasty: odstraní naakumulovaný oxid a hrot se znovu pocínuje. Neobsahuje kyseliny, takže nepoškozuje povrchovou úpravu hrotu. Je to jeden z těch výrobků za pár korun, které zachrání hroty za stovky.
- Čisticí stojánek s bronzovou houbičkou. Pro každodenní použití. Bronzová vlna strhne starý cín bez náhlého tepelného šoku, který způsobuje právě mokrá houbička – každé přiložení je ráz, který postupně praská povrchovou úpravu hrotu. Až se houbička nasytí, nahraďte ji náhradní bronzovou houbičkou.
A zlaté pravidlo, které nic nestojí: vždy nechte hrot pocínovaný před vypnutím. Ta vrstva cínu zabrání oxidaci mědi během chládnutí. Vypínat s holým a čistým hrotem je nejrychlejší způsob, jak ho zničit.
Ještě jedna praktická poznámka ve stejném duchu: při kontaktním pájení rozhoduje plocha kontaktu, nikoli přítlak. Výrobci jsou jednoznační – žádná korelace mezi silnějším přitlačením a lepším přenosem tepla neexistuje. Použijte co největší hrot, který se na dané místo vejde, ne nejtenčí.
Kdy flux nestačí
Buďme upřímní, protože tohle skoro nikdo neřekne: pokud jsou pady silně zoxidované, žádný flux situaci nezachrání. Průmysl přepájení to sám uznává: při těžké oxidaci opakovaný reflow nefunguje a je nutné součástku sundat, pady upravit a znovu pocínovat. Flux je chemický pomocník, ne resuscitátor.
Typy fluxu: naučte se číst kód a už se nespletete
Zapomeňte na marketing. Každý seriózní flux nese čtyřznakovou klasifikaci podle normy IPC J-STD-004, a ten kód vám řekne jediné, na čem skutečně záleží: zda je třeba flux po pájení čistit, nebo ne.
Čte se takto:
- Dvě písmena – z čeho je flux vyrobený: RO přírodní rosin · RE syntetická pryskyřice · OR organické kyseliny (hydrosolubilní) · IN anorganické (kyseliny a soli; v elektronice se nepoužívají).
- Jedno písmeno – míra aktivity: L nízká · M střední · H vysoká. Stanoví se laboratorně, ne odhadem.
- Číslice – halogenidy: 0 pod 0,05 % · 1 nad 0,05 %.
A tady je praktický klíč, který zastoupí celý článek:
Kód vám říká, zda musíte čistit:
- L0 a L1 → splní testy bez čištění. To je to, čemu říkáme no-clean.
- M0 a M1 → použitelné s čištěním i bez, podle aplikace.
- H0 a H1 → platné pouze po důkladném vyčištění. Bez výjimky.
Všimněte si: «no-clean» není typ fluxu, ale důsledek jeho míry aktivity. ROL0 je no-clean; ROH1 no-clean není, přestože oba jsou na bázi rosinů.
A water-washable flux
Typy OR (water-soluble) obsahují organické kyseliny, skvěle smáčejí a jsou skutečně korozivní: jejich zbytky jsou aktivní a hygroskopické. Používají se ve výrobě, protože po pájení deska prochází průmyslovou myčkou. Pokud takový flux použijete, mytí není volitelné – a čím dřív, tím lépe.
Který z našich fluxů potřebujete
Tuto tabulku jsme sestavili s oficiálními technickými listy v ruce, ne podle toho, co stojí na obalu. Kde oficiální technický list nebyl zveřejněn, říkáme to otevřeně.
| Flux | Klasifikace | Nutnost čistit? | Slitiny | Ideální použití |
|---|---|---|---|---|
| Amtech NC-559 (balení 100 cc) | ROL0 · rosin | No-clean. Průhledný a inertní zbytek | Leaded solder a bismuth. Technický list neuvádí žádnou SAC305 slitinu | Univerzální flux pro opravy s leaded solder. Retrabajo BGA a mikropájení |
| Amtech RMA-223 (balení 100 cc) | ROL0 · mírně aktivovaný rosin | No-clean | Sn/Pb, bismuth a také SAC305 a ostatní lead-free slitiny | Jediný z naší nabídky kvalifikovaný pro lead-free pájení. Hustší konzistence, lépe drží součástku na místě. Vhodný pro reballing |
| Amtech LF-4300 (balení 100 cc) | REL0 · syntetická pryskyřice | Water-washable. Doporučuje se oplach (vlažná deionizovaná voda). Nevhodné pro obvody s vysokou impedancí | Optimalizováno pro lead-free (SAC305, Sn/Cu, Sn/Ag…) | Výroba a přepájení lead-free tam, kde se deska po pájení myje |
| Kingbo RMA-218 (balení 100 g) | Bez zveřejněného oficiálního technického listu | Z opatrnosti doporučujeme vyčistit | Neuvedeno | Ekonomická alternativa pro BGA retrabajo. Široce používaný a spolehlivý |
| Mechanic RMA-AV10 | Bez zveřejněného oficiálního technického listu | Z opatrnosti doporučujeme vyčistit | Neuvedeno | Vstupní třída pro příležitostné použití |
| Goot BS-10 | Anorganický (chlorid zinečnatý a amoniový) | Povinné a důkladné | Obecné pájení | Kabely a silné svorky, plech, pocínovaný plech. Výrobce zakazuje použití na DPS. |
Shrnutí pro ty, kdo spěchají: opravujete s leaded solder – NC-559. Pracujete s lead-free – RMA-223. Desku po práci budete mýt – LF-4300. Hledáte nejlepší cenu – Kingbo. A Goot BS-10 na DPS nikdy.
O padělcích Amtech
Amtech patří k nejvíce padělané značce v oboru – a je dobré o tom vědět. Inventec, vlastník značky, to oficiálně potvrdil: «nikdy jsme neprodávali na Amazon, eBay ani Alibaba» a «nikdy jsme žádné společnosti neudělili licenci na výrobu našich fluxů Amtech». Naše balení nesou fluorescenční zelenou etiketu s čárovým kódem, což je ověřovací prvek výrobce.
Flux a solder paste nejsou totéž
Tato záměna je velmi častá a stojí peníze. Podle samotné normy:
- Flux je chemický prostředek. Neobsahuje kov a sám o sobě spoj nevytvoří.
- Solder paste (cín v pastě) je směs cínového prášku a fluxu. Kov přináší.
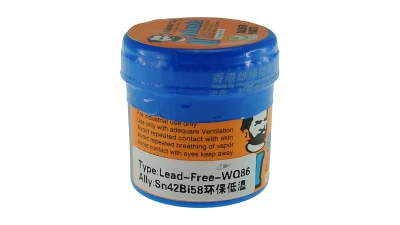
Potřebujete-li přidat cín, sáhněte po solder paste jako je Mechanic XG-50 (Sn63/Pb37), nebo lead-free variantě Mechanic WQ86 s bismutem, která taje při nižší teplotě. Potřebujete-li jen roztéci to, co tam už je, stačí flux.
Pozor na jeden detail: v instalatérství znamená «pájková pasta» flux v pastě bez kovu. V elektronice «cín v pastě» kov obsahuje. Stejné slovo, opačná věc.
Každá metoda ohřevu vyžaduje jiný přístup
Hrot a horkovzdušná pistole pracují jinak a flux se při každé metodě chová odlišně.
- Kontakt (pájecí stanice). Čistá kondukce. Nejefektivnější metoda při dobrém kontaktu: pocínujte hrot, vytvořte cínový most a použijte co největší hrot, který se na místo vejde.
- Horký vzduch. Konvekce: přenos tepla je výrazně horší než při kontaktu, takže jsou potřeba vyšší teploty a delší čas. A pozor na průtok – při příliš silném proudu součástky odlétají, jakmile se uvolní. Snižte průtok a zvolte trysku podle velikosti součástky.
- Infračervený ohřev. Záření – a tady je záludnost: IR ohřívá podle barvy povrchu. Černé pouzdro absorbuje výrazně více energie než lesklá kovová nožička. Proto průmysl nakonec kombinuje IR s horkým vzduchem v přetavovacích pecích, aby se ohřev vyrovnal.
- Spodní předehřev. Nejvíce podceňované příslušenství. Zahřát desku zespodu na 100-150 grados C po jednu až dvě minuty sníží tepelný šok, zabrání prohnutí desky a nechá horní nástroj provést jen finální přetavení. Pro BGA to není luxus, ale správný postup.
- Přetavovací pec. Kompletní a řízený teplotní profil pro sériovou výrobu.
Důležitý poznatek: flux se spotřebovává časem stejně jako teplotou. Žádný magický práh neexistuje – je to kinetika. Pokud se zdržíte, flux ztrácí aktivitu a zanechá tmavý, karbonizovaný zbytek, který se odstraňuje mnohem obtížněji než normální jantarový. Rychle a rozhodně vždy vyhrává.
Ochrana okolních součástek před teplem
Když nasměrujete horký vzduch na jedno místo, zahřeje se i vše kolem. Dva materiály pro ochranu okolí – a dělají různé věci:
- Páska Kapton (polyimid). Je to izolátor a fyzická bariéra. Tady je důležitý údaj, který se skoro všude podává špatně: páska vydrží 260 grados C trvale, ne 400 grados C. Holá polyimidová fólie sice 400 grados C krátkodobě snese, ale skutečný limit určuje silikonové lepidlo. Protože horkovzdušná pistole pracuje nad touto hodnotou, nepřikládejte pásku přímo do proudu horkého vzduchu. Máme ji v šířkách 10, 20, 30, 50 a 100 mm.
- Hliníková páska. Tato páska je skutečný reflektor: leštěný hliník má emisivitu 0,03–0,05, tedy odráží přibližně 97 % dopadajícího tepelného záření. Proti infračervenému záření je téměř k poražení.
Nenechte se přesvědčit, že jedna je «lepší» než druhá: Kapton izoluje a chrání před přímým kontaktem, hliník odráží záření. Proti konvekčnímu horkovzdušnému ohřevu je výhoda hliníku sporná, protože hliník navíc velmi dobře vede teplo do stran.
Reballing: flux zde zastává tři funkce najednou
Při reballingu není flux příslušenství – je součástí procedury a plní tři funkce současně: čistí oxidy z čerstvě očištěných padů i z cínových kuliček, fyzicky je drží na místě při skládání (proto se používá tacky flux – lepivý), a chrání během přetavení.
A je to nejlepší protipříklad pravidla «čím více, tím lépe»: s malým množstvím fluxu se kuličky nepřilepí; s příliš velkým množstvím plavou, přitahují se navzájem a opouštějí pady. Tenká a rovnoměrná vrstva je správně.
Mýty a legendy
- «Flux zlepšuje vodivost.» Nepravda, jak jsme si ukázali. Nevede proud a není součástí spoje.
- «No-clean znamená, že se nikdy nečistí.» Zjednodušeně řečeno. Co test zaručuje, je že flux nevyžaduje čištění za normálních podmínek. Čistit ale přesto je třeba: před nanášením ochranného laku, v obvodech s vysokou impedancí, v radiofrekvenčních a vysokonapěťových aplikacích. A jemná nuance: zbytek no-clean fluxu je neškodný pouze tehdy, pokud dosáhl plné aktivační teploty – při ručním pájení nebo pod nízkými pouzdry může zůstat nerozložený a stále aktivní flux.
- «Čím více fluxu, tím lépe.» Nepravda. Přebytek vře, stříká, tvoří cínové kuličky a zkraty, vytváří dutiny ve spoji a zanechává zbytek uvězněný pod součástkou.
- «Flux naleptá desku.» Záleží na typu. RO/RE s nízkou aktivitou měď nenapadá; hydrosolubilní nebo anorganický flux ano – a proto vyžadují čištění.
- «Instalatérský flux poslouží.» Ne, a jde o jeden z nejdražších omylů. Obsahuje chlorid zinečnatý a amoniový: naleptá tenké spoje, jeho zbytky jsou vodivé a nelze je neutralizovat pouhým mytím. Přesně to je Goot BS-10 – a proto jeho výrobce použití na DPS zakazuje.
- «Flux nekape.» Ano, vyprší. Výrobci uvádějí životnost jeden až pět let podle produktu. Nestane se nebezpečným: ztrácí rozpouštědlo a aktivitu, hůře smáčí a zanechává více zbytků. Uchovávejte stříkačky svisle s hrotem dolů.
- «S cínem s kalafoniovým jádrem flux není potřeba.» Platí jen při jednoduchém pájení na čistých površích. Flux v drátku se spotřebuje při prvním kontaktu. Při odpájení žádný nový drát nepřidáváte, a tedy ani flux – tam je vždy potřeba přidat flux zvlášť.
- «Nebezpečné na kouři je olovo.» Nepravda, a přesný opak toho, co si většina lidí myslí. Olovo vaří při přibližně 1 750 °C a při pájení se nevypařuje. Ten bílý kouř je rosin – a to je skutečné riziko.
Čištění a bezpečnost
Na čištění použijte isopropylalkohol (IPA) o koncentraci 90-99 % s antistatickým kartáčem. Lékárenský IPA o 70 % nestačí: těch 30 % vody schne pomalu, zanechává skvrny, vlhkost se zachytí pod součástkami a rosin se v něm rozpouští hůře. Máme dávkovací lahvičky s pumpičkou, které zabrání přemočení desky. Rozpuštěný zbytek vždy strhněte čistým absorpčním materiálem – pokud ho necháte zaschnout, znovu se usadí.
O kouři si řekněme na rovinu. Kouř z rosinů je uznávanou příčinou profesionálního astmatu; britský úřad pro bezpečnost práce ho řadí mezi hlavní příčiny v zemi a stanovuje expoziční limit 0,05 mg/m³ při osmihodinové pracovní době. Nejde o planý poplach – je to pracovnělékařský fakt.
Opatření, která fungují, seřazená podle důležitosti:
- Odsávání u zdroje. Jediné, které problém skutečně řeší: zachytit kouř tam, kde vzniká, jen několik centimetrů od hrotu, dříve než se dostane k obličeji. Jednoduchým a dostupným řešením je odsávací mřížka: umístěte ji před sebe, pracujte nad deskou a kouř odchází dozadu místo k vám do tváře. Nezapomínejte vyměnit filtr, až se nasytí – ucpaný filtr nefiltruje, jen hlučí.
- Nenaklánějte se nad sloupeček kouře. Zní to samozřejmě, přesto to dělá každý: při bližším pohledu hlava skončí přímo nad kouřovým sloupcem. Pracujte s deskou trochu bokem nebo používejte lupu – ale ne s hlavou v kouři.
- Nepřehřívejte zbytečně. Čím vyšší teplota, tím více se flux rozkládá a tím více kouře vzniká. Tím se článek uzavírá do kruhu: s dobrým fluxem a dobře pocínovaným hrotem potřebujete nižší teplotu, a tedy také vdechnete méně kouře.
Dvě varování navíc: stolní ventilátor nepomáhá – rozptýlí škodliviny po celé dílně místo toho, aby je zachytil. A přechod na lead-free cín riziko neodstraní, protože flux zůstává stejný nebo je dokonce aktivnější.
Jak flux nanášet
- Málo a přesně. Tenká linka podél nožiček nebo rovnoměrná vrstva na padech. Pokud přetéká, je ho příliš.
- Správným nástrojem: stříkačka pro přesnost, štětec na flux pro roztírání po ploše, poloautomatický dávkovač při větším objemu práce.
- Zahřejte brzy. Flux pracuje, dokud je čerstvý; pokud ho necháte nanesen a zdržíte se, rozpouštědlo se odpaří.
- Rychle a rozhodně. Krátký a efektivní kontakt je lepší než zdlouhavé opakování: čím déle se zahřívá, tím více se flux vyčerpá a zbytek karbonizuje.
- Vyčistěte, pokud je to potřeba – podle klasifikace fluxu, jak jsme popsali výše.
Vše potřebné najdete v sekci příslušenství pro pájení, a pokud vám chybí nástroj, tak v sekci pájecí stanice.
Pokud si z celého článku odnesete jedinou myšlenku, ať je to tato: flux není fígl, je to základní chemie pájení. Bez něj se pokoušíte spojit kov s oxidem – a to nefunguje, bez ohledu na to, jak moc přidáte teplotu. Přidávat teplotu je totiž ve většině případů přesně to, co dělat nemáte.